Ritningen säger "kalldraget stål", men inköpsordern behöver en process, ett temperament och en tolerans. Det är det vanliga gapet när en axelring, lagerhållare, tallriksfjäder eller stansbricka går från prototyp till serietillförsel. Kalldraget stål är inte en enda kvalitet; det är ett tillstånd som uppstår genom att man drar varmvalsad stång eller tråd genom en form vid rumstemperatur. Resultatet är ett jämnare, rakare, mer dimensionellt konsekvent råmaterial med högre hållfasthet, men också med kvarvarande spänning och reducerad duktilitet som måste konstrueras snarare än antas. För fästelement är den praktiska fördelen färre dimensioneringsöverraskningar vid press- eller svarvcentrum; den praktiska risken är att behandla "kallt ritat" som en komplett specifikation.
Bottom line för köplag
- Kalldraget stål är ett processtillstånd, inte en kvalitet. Ange basstål, dragreduktion, värmebehandling och slutliga mekaniska egenskaper.
- Snäva toleranser och skalfria ytor minskar sekundär bearbetning och skrot, särskilt på fjäderringar, brickor och tunna stansade delar.
- Styrkan stiger och duktiliteten sjunker. Återfjädring, sprickbildning och kvarvarande spänningar behöver valideras vid formning och värmebehandling.
- Jämför pris vid färdigavkastning, inte per kilo. Rakhet, nära nätsektion och stabilt foder kan sänka totalkostnaden.
Vilken kall teckning förändras i stålet
Kalldragning börjar med varmvalsad stång eller tråd som rengörs, beläggs med smörjmedel, dras genom en form, rätas ut och skärs. Formreduktionen kallbearbetar ytan och komprimerar sektionen. Typiska drag förfinar diameter och ovalitet, förbättrar rakheten och ger en jämn finish. Eftersom materialet håller sig under sin omkristallisationstemperatur, multipliceras dislokationer, vilket ökar drag- och sträckgränsen samtidigt som töjningen minskar. Avvägningen är lagrad energi: kvarvarande stress och en hårdare yta kan hjälpa eller skada senare blankning, myntning och böjning.
Tolerans och rakhet
Kalldragen stång håller vanligtvis snävare diameter och rakhet än varmvalsad. Det spelar roll på stavmatade svarvar och progressiva pressar, där små matningsvariationer blir till skrot eller verktygsslitage.
Ytans skick
En skalfri, slätare yta förbättrar matrisens livslängd och beläggningslikformighet. Kontrollera fortfarande sömmar, varv, avkolning och hanteringsmärken, eftersom en kosmetisk förbättring kan dölja en longitudinell defekt.
Mekanisk lyftning
Industrins kalldragningsdata visar att ett standarddrag kan höja draghållfastheten med ungefär 25–30 %. Sträckgränsen ökar också, samtidigt som förlängning och minskning av arean faller.
Stress och formbarhet
Kvarvarande stress kan orsaka förvrängning efter slitsning, myntning eller värmebehandling. Avspänningsglödgning kan behövas för kraftig formning eller för delar som måste hålla planhet efter bearbetning.
En axelring är ett användbart exempel. Ringen måste sitta i ett spår, motstå axiell belastning och överleva installation utan att ta en permanent uppsättning. Om råvaran är kalldragen men spänningsavlastningssteget hoppas över, kan delen passera dimensionsinspektionen och fortfarande spricka vid klackarna. För en typisk axelhållande tillämpning, jämför spårgeometri och materialtillstånd med en standardfamilj som:
 DIN471 Externa låsringar för axlar Jämför spårgeometri och materialtillstånd med denna DIN471-familj, som listar storlekar, belastningskapacitet, material och ytbehandlingar för axelhållarringar. Visa produkt →
Ritningstexten ska ange basstålkvalitet, tråd- eller stångkondition och slutlig hårdhet, inte bara "kalldraget stål".
Cold Drawn vs Hot Rolled vs Cold Drawn: En praktisk jämförelse
"Kallvalsade" och "kalldragna" används ofta omväxlande i samtal, men de är inte samma inköpsväg. Kallvalsning minskar tjockleken på en kvarn; kalldragning drar en rund eller formad sektion genom en form. Båda härdade stål, men det dimensionella resultatet, formförmågan och kostnadsbasen skiljer sig åt.
Jämförelsen är riktad och beror på stålkvalitet, dragminskning och värmebehandling.
Upphandling bör jämföra totalkostnaden, inte bara barpriset. En kalldragen stång kan kosta mer per kilo, men den kan eliminera uträtning, minska bearbetningstillåten och stabilisera pressmatningen. Eftersom kalldragning omvandlar valsvariation till ett kontrollerat råmaterial, spelar kontroll av inkommande material, värmebehandling och ytförberedelse lika mycket som ritningstexten; en leverantör med inhouse tillverkning och värmebehandlingskontroll kan hålla dessa variabler släppa till släpp.
Dolda mekaniska effekter som köpare bör verifiera
Den synliga fördelen är dimensionell. De dolda effekterna är mekaniska och kvarvarande. Diagrammet nedan använder riktningsindex för att visa vad ett standard kalldragningsdrag vanligtvis gör med ett varmvalsat råmaterial; det är ett screeninghjälpmedel, inte en acceptansgräns.
Varmvalsad tensile: 100
Kalldragen tensile: 125–130
Kalldragen yield: 115–125
Duktilitet: 70–85
Rakhetsförstärkning: hög
Använd dessa indikatorer för att ställa bättre frågor. Inköpsspecifikationen ska definiera testmetoder, provtagning och om egenskaper är garanterade på den dragna stången eller efter värmebehandling. Verifiera drag- och sträckgräns, töjning, hårdhet, kvarvarande spänning eller avspänningstillstånd, ytdefekter och rakhet. För delar som är slitsade, myntade eller böjda efter ritning, kör ett formningsförsök som inkluderar själva partiet och smörjning.
- Fråga om kvarnen eller lådan ger mekaniska egenskaper vid den slutliga kalldragna storleken.
- Bekräfta avspänningsglödgning när delen har tät planhet eller kraftig formning.
- Kontrollera sömmar och avkolningsgränser för fjäderringar med små sektioner och fjäderliknande brickor.
Där kalldraget stål passar: Appliceringsmix
Kalldraget stål är vanligt där en liten sektion måste bära last med lite bearbetning: bilklämmor och hållarringar, vindkraftverks stigning och girenheter, byggnadshårdvara och allmänna maskiner. Blandningen nedan är en illustrativ planeringsvy för kalldragna fästelement och stämplade komponenter, inte en marknadsstatistik.
Fordon och transporter — 45 %
Vind och energi — 25 %
Byggutrustning — 20 %
Allmänna maskiner — 10 %
I vind och tung utrustning specificeras högbelastade tallriksfjädrar och låsringar ofta med kalldragen eller kallvalsad remsa eftersom förspänningen måste förbli stabil genom vibrationer. En representativ fjäderfamilj med hög belastning är:
 DIN2093 Belleville fjäderbrickor med hög belastning Se denna DIN2093 tallriksfjäderfamilj för stabil axiell förspänning, med material- och beläggningsalternativ anpassade för vibrations- och tätningsapplikationer. Visa produkt →
Samma logik gäller för billagerhållare och byggnadshårdvara: det kalldragna tillståndet hjälper till att hålla ett konsekvent ämne, men beläggning, hårdhet och installationsriktning avgör fortfarande fältprestanda.
Urvalsarbetsflöde för inköp och teknik
En fungerande urvalsprocess håller material, formning och inspektion knutna till detaljfunktionen. Använd denna sekvens när kalldraget stål föreslås för en låsring, bricka eller stämpling.
- Definiera funktionen: axiell retention, förspänning, lastfördelning eller strukturellt stöd. Funktionen ställer in tillåten hårdhet, seghet och planhet.
- Fixa grundkvaliteten och kalldraget skick. Ange stålkvalitet, dragningsreduktionsområde och om avspänning krävs.
- Ställ in toleranser efter passform, inte efter bruksbekvämlighet. Spårbredden, ringens tjocklek och hålet eller axelspelet bör driva dimensionsavtrycket.
- Kräv mekaniska och metallurgiska rapporter. Inkludera gränser för draghållning, eftergivlighet, töjning, hårdhet och ytdefekter där de påverkar monteringen.
- Validera formning och värmebehandling tillsammans. Återfjädring efter myntande, sprickor med sprickor och förvrängning efter härdning är processproblem, inte bara materialproblem.
- Låsändringskontroll. Basstålkälla, slitage på dragform, glödgningscykel och beläggningssats bör utlösa granskning före leverans.
Om ritningen rör sig bortom standardringar i konsoler, gränsburar eller specialformade ringar, ta med stämpelleverantören till ritningsgranskningen innan verktyget skärs. Tidigt produktanpassning arbete kan förhindra att ett kalldraget råmaterial väljs för en geometri som det inte kan bilda ekonomiskt.
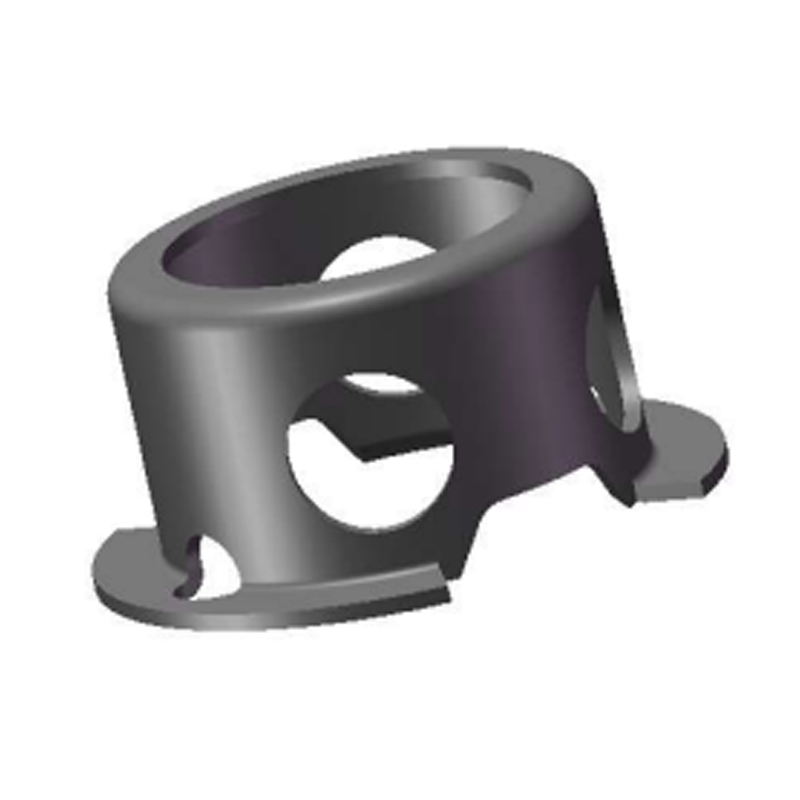 Anpassade slitstarka gränsburar För specialformade ringar och gränsburar stöder denna specialstämplade komponent ritgranskning med alternativ för material, ytbehandling och formutveckling. Visa produkt →
Anmärkningar om underhåll, spårbarhet och efterlevnad
Kalldraget stål är mer känsligt för lagring än varmvalsat material eftersom det inte har något kvarnavlagringar som buffertar fukt. Några praktiska kontroller skyddar investeringen efter mottagandet.
- Förvara stång och tråd på ett torrt, högt ställe och undvik kondenscykler. Kalldragna ytor kan snabbt blixtra rost.
- Skydda raka stänger från böjning och lindad tråd från kinkningar; hanteringsskador kan motverka fördelen med rakhet.
- Spåra värmenummer, lottdragning, värmebehandlingssats och ytbehandlingssats genom produktionsposten.
- Förvara materialcertifikat, dimensionsrapporter, hårdhets- eller dragresultat och beläggningstestprotokoll med partiet.
- För belagda eller pläterade delar, bekräfta kontrollerna för väteförsprödning och krav på bakning med efterbehandlaren.
- Tillämpa ändringsmeddelande på basstålkälla, dragminskning, glödgning och beläggning, eftersom var och en kan ändra passform eller utmattningslivslängd.
Kalldraget stål är ett användbart svar när ett fästelement eller stansad del behöver ett stabilt ämne, en slät yta och högre hållfasthet utan extra bearbetning. Det är ett dåligt svar när ritningen lämnar basbetyget, avspänningstillståndet eller slutegenskaperna odefinierade. Den säkraste köpspecifikationen behandlar kalldragning som ett steg i en kedja – stålsortering, reduktion, termisk behandling, formning, beläggning och inspektion – och håller varje steg till detaljens faktiska funktion.