Varje produktionsingenjör har sett samma felmönster: en låsring som tappar greppet under en körning med hög vibration, eller en fjäderbricka som sakta ger upp sin klämbelastning efter upprepad termisk cykling. Symptomen ser olika ut, men grundorsaken är ofta identisk — stålet fick aldrig den utfällningsvärmebehandling som behövdes för att utveckla sin fulla elastiska styrka.
Nederbördsvärmebehandling – även kallad utfällningshärdning eller åldershärdning – är en termisk process i tre steg som höjer sträckgränsen, hårdheten och utmattningsbeständigheten hos utvalda legeringar. För fjäderringar, fjäderbrickor och stansade fästelement är det skillnaden mellan en komponent som förblir låst i sitt spår och en som kryper ut under belastning.
Nyckel takeaway: Korrekt applicerad fällningsvärmebehandling kan höja sträckgränsen med 50 % eller mer jämfört med glödgat tillstånd, samtidigt som det orsakar minimal förvrängning - vilket är anledningen till att tunna delar med snäva toleranser som fjäderringar och Belleville-brickor är beroende av det.
Vad nederbördsvärmebehandling faktiskt gör
Mekanismen handlar inte om att göra metall starkare genom kallt arbete eller martensitomvandling. Istället tvingas legeringen att släppa ut extremt fina fällningar inuti sin kristallstruktur. Dessa partiklar blockerar rörelsen av dislokationer - de mikroskopiska defekterna som tillåter metall att böjas och ge efter. Fler hinder betyder högre styrka.
För en fästelementskomponent ger detta tre mätbara fördelar:
- Högre elasticitetsgräns — delen fjädrar tillbaka till sin ursprungliga form efter upprepad deformation, vilket är precis vad en låsring måste göra varje gång den sprids och monteras.
- Stabil klämbelastning — motstånd mot stressavslappning håller fjäderbrickorna täta vid arbetstemperaturer upp till cirka 300°C, beroende på kvalitet.
- Längre utmattningsliv — fina, jämnt spridda fällningar fördröjer sprickinitiering under cyklisk vibration.
Sträckgränsen ökar jämfört med det glödgade tillståndet i vanliga åldringshärdande legeringar.
Ungefärlig arbetsgräns för åldershärdat fjäderstål innan spänningsavslappningen accelererar.
Åldring ger minimala dimensionsförändringar, vilket bevarar spårpassningstoleranserna för precisionsstansningar.
De tre stadierna av nederbördsvärmebehandling
Steg 1 — Lösningsbehandling
Delen värms upp till ett temperaturområde där alla legeringselement löses upp i en enda fast lösning. För kolfjäderband är detta vanligtvis 780–880°C; för fällningshärdande rostfritt stål, upp till ca 1065°C; för aluminiumlegeringar, 470–500°C. Hålltiden måste vara tillräckligt lång för att homogenisera strukturen men tillräckligt kort för att undvika korntillväxt. För stansade komponenter lindrar detta steg också den inre spänningen som införs genom blankning och formning.
Steg 2 — Släckning
Snabb kylning fångar de upplösta elementen på plats, vilket skapar en övermättad fast lösning. Vid denna tidpunkt är metallen hårdare än glödgat men inte i närheten av sin slutliga styrka. Släckmedier sträcker sig från vatten och olja till polymerlösningar eller forcerad luft. Tunna sektioner som låsringar och brickor svalnar snabbt, men kylningen måste fortfarande regleras för att undvika förvrängning eller sprickbildning.
Steg 3 – Åldrande
Kontrollerad återuppvärmning vid en lägre temperatur - vanligtvis mellan 150°C och 500°C beroende på legeringen - gör att de lösta elementen kan bilda kärnor och växa som ultrafina fällningar. Underåldrande lämnar styrkan outvecklad; överåldring gör partiklarna grövre och mjukar upp materialet. Precisionstid-temperaturkontroll är det som skiljer en pålitlig värmebehandlare från en gissare.
Hur det jämförs: Nederbördshärdning jämfört med andra rutter
Val av värmebehandling är ett tekniskt beslut som beror på produktens form, tjocklek och belastning. Jämförelsen nedan sammanfattar de vanligaste vägarna en tillverkare av fästelement kan använda.
Åldrande svar: The Hidden Peak
Varje åldershärdande legering har en hårdhetstopp, och det enda sättet att hitta den är att prova delar över tid och temperatur. Tabellen nedan visar en typisk åldringsreaktion för ett fjäderstålband som hålls vid 350°C efter härdning. Hårdheten stiger när fina fällningar bildas och avtar sedan när partiklarna förgropas.
Detta är den dolda indikatorn som de flesta köpare aldrig frågar om. Underåldrat material kan klara ett minimihårdhetstest men fortfarande sakna den fulla elastiska gränsen som är designad i produkten. Överåldrat material riskerar tidigt utmattningsfel. En ansvarig leverantör spårar kurvan för varje batch och dokumenterar det faktiska åldringsfönstret.
Där nederbördshärdade delar är viktigast
De industrier som kräver mest av fästelement är desamma som driver specifikationer för nederbördsvärmebehandling. Fördelningen nedan representerar typisk förbrukning av åldringshärdade fjäderstålkomponenter över industrisektorer.
I fordonstransmissioner och CV-leder måste DIN 471 externa fjäderringar för axlar bibehålla radiellt grepp genom miljontals belastningscykler med höga varvtal. I vindturbiner behöver växellådshus hålla kvar på hålsidan som tolererar både vibrationer och smörjmedelstemperatur. I entreprenadmaskiner måste fjäderbrickor hålla förspänning i årtionden utan schemalagd efterdragning.
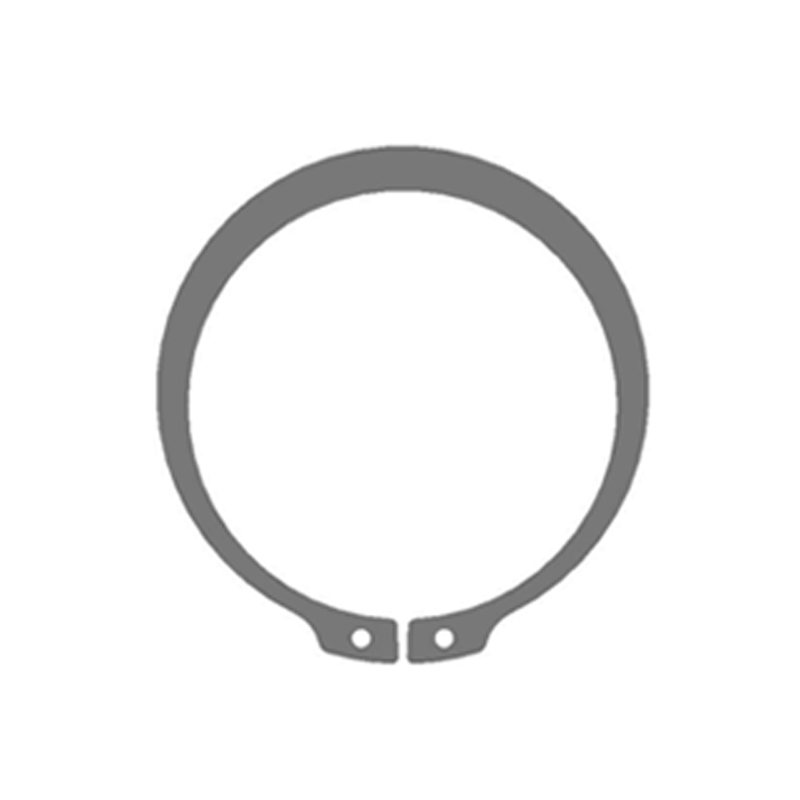
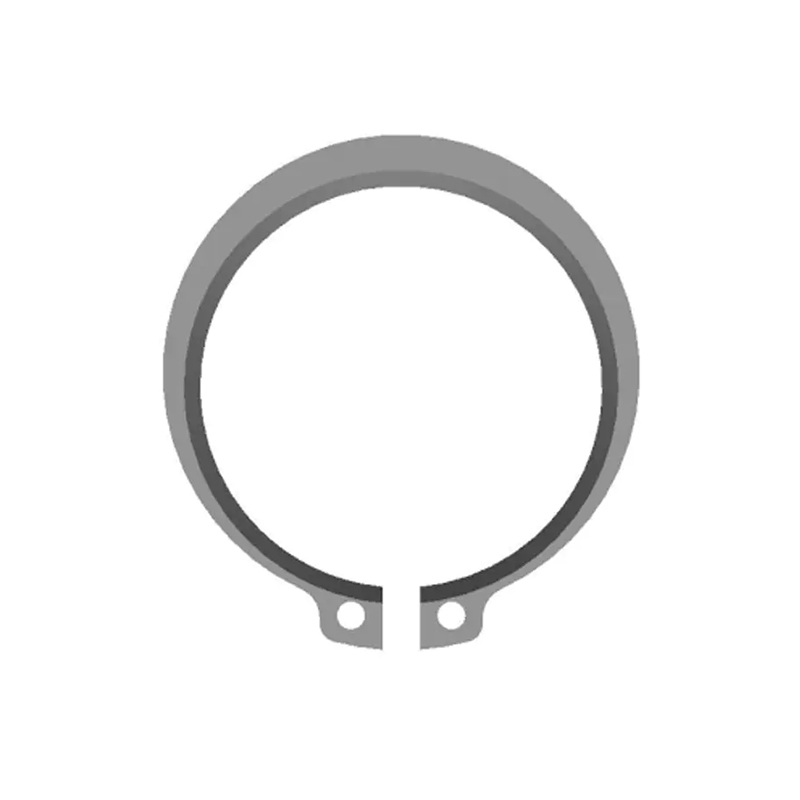
 DIN 471 Externa låsringar för axelhållning Dessa yttre låsringar förhindrar axiell förskjutning på axlar, med material som 65Mn och rostfritt stål och ytbehandlingar som fosfatering och zinkplätering. De passar fordons- och vindturbinapplikationer med höga varvtal där radiellt grepp och vibrationsmotstånd är avgörande. Visa produkt →
Specificering av nederbördshärdade fästelement: En praktisk guide
Köpare och designingenjörer tenderar att fokusera på pris och ledtid, men specifikationen av värmebehandling är det som avgör livslängden. Arbeta dig igenom följande fem steg så får du en upphandlingsspecifikation som överlever kontakt med verkligheten.
Definiera servicevillkor
Registrera driftstemperaturområdet, belastningscykeln och vibrationsnivån. Dessa tre ingångar avgör om kolfjäderstål, 50CrV4 eller en nederbördshärdande rostfri kvalitet är lämplig.
Välj material och standard
Matcha kvaliteten till tillämplig standard — DIN 471 och DIN 472 för fjäderringar, DIN 2093 för Belleville-brickor, DIN 988 för plana brickor. Standarder definierar hårdhetsintervall, dimensioner och testmetoder.
Ange acceptanskriterier
Kom överens om hårdhetsfönstret, provbelastningen och ytans skick. För en fjäderring är tolerans för spårpassning och full avböjning utan permanent inställning icke förhandlingsbara.
Verifiera processkontroll
Fråga hur tillverkaren kontrollerar åldringskurvan för varje batch. Full egen produktion — från valsning och stansning genom värmebehandling till optisk sortering — förkortar återkopplingsslingan och förbättrar konsistensen.
Begär dokumentation
Begär materialcertifikat, hårdhetstestrapporter och dimensionsinspektionsposter. Oberoende ackreditering av leverantörens testcenter ger verkligt förtroende.
När applikationen är ett nav eller hushål, förblir DIN 472 inre fjäderringar standardsvaret för att hålla lager och komponenter där åtkomsten till demontering är begränsad.
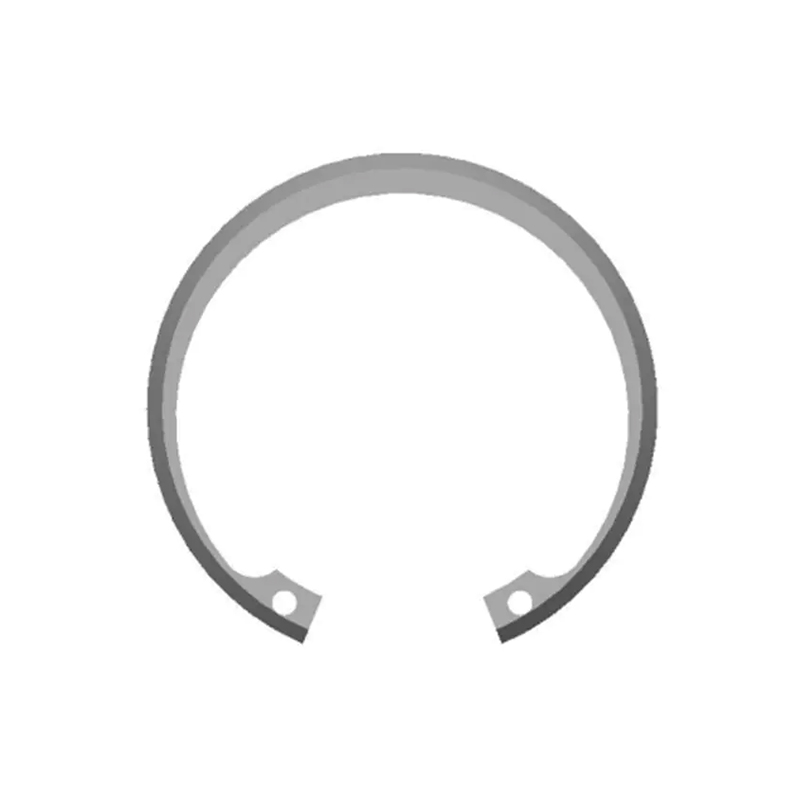
 DIN 472 invändiga låsringar för hålhållning Designade för installation i invändiga spår begränsar dessa metriska låsringar axiell rörelse av komponenter i hål. Tillgängliga i kol och rostfritt stål med standard ytbehandling, de är idealiska för lagerhållning där åtkomsten till demontering är begränsad. Visa produkt →
För konstruktioner som behöver en hög, förutsägbar förspänning i ett snävt hölje, levererar DIN 2093 högbelastningsfjäderbrickor från Belleville en progressiv fjäderhastighet - men bara om bandet har åldrats till sin verifierade hårdhetstopp.
 DIN 2093 Belleville fjäderbrickor med hög belastning Dessa koniska tallriksfjädrar ger en progressiv fjäderhastighet och bibehåller förspänningen i snäva höljen. Tillverkade av fjäderstål som 51CrV4, erbjuder de låg slaglängd med hög kompensationskraft, vilket förhindrar att de lossnar och absorberar stötar i mekanisk och elektronisk utrustning. Visa produkt →
Underhåll, inspektion och efterlevnad
Värmebehandlingsbeslut slutar inte vid fabriksporten. Hur en komponent lagras, installeras, pläteras och inspekteras avgör om den metallurgiska fördelen överlever.
- Återanvänd aldrig låsringar eller låsringar. En ring som har spridits ut för borttagning har redan belastats bortom sin elastiska gräns; Om du installerar om den inbjuder du till trötthetsfel.
- Baka efter plätering. Väte som införs under galvanisering kan orsaka fördröjd brott i stål med hög hårdhet. En efterplåtsgräddning vid 190–220°C i minst fyra timmar är standardpraxis.
- Kontrollera hårdheten vid inkommande inspektion. Ett bärbart hårdhetstest på en provsats fångar upp underåldring och överåldring innan delar når linjen.
- Bekräfta spårbarhet. Samspelet mellan värmebehandling och ytbeläggningsbeslut kan förändra korrosionsbeständighet och utmattningsbeteende på ett sätt som batchcertifikat bör dokumentera.
Förväntningarna på efterlevnad skärps också. Köpare efterfrågar allt oftare materialdeklarationer som bekräftar REACH- och RoHS-anpassning, plus testrapporter från ackrediterade laboratorier. Ett CNAS-ackrediterat internt testcenter minskar dokumentationsbördan och förkortar godkännandecyklerna för nya leverantörer.
Nederbördsvärmebehandling är inte en mystisk metallurgisk ritual; det är en mätbar, kontrollerbar process. Den verkliga skillnaden mellan en premiumhållningsring och ett för tidigt fel är om den processen specificerades, övervakades och verifierades. Innan du godkänner en leverantör av fästelement, fråga hur de åldrar sitt material, vilket hårdhetsfönster de garanterar och hur de bevisar det. Svaren kommer att berätta mer än priset per tusen.