En 0,8 mm 302 rostfri låsvajer kan klara varje dragkontroll vid inkörning och ändå ta en försvarssele ur drift. Tråden kom från en smältkälla som programmet inte accepterar, eller så kom den i fel temperament och den första avvikelsen uppstår när en montör vrider en slinga och tråden spricker i kröken. Precisionstråd är sällan den komponent någon fotograferar, men den sätter gränsen för monteringen som beror på den.
Den praktiska slutsatsen för flyg- och försvarsindustrin: köp precisionstråd som ett kontrollerat materialsystem, inte som en varulängd av metall. Fyra variabler avgör om ett parti accepteras - legerings- och smältursprung, diameter och tolerans, temperament och yttillstånd samt spårbarhet tillbaka till värmetalet. Få det rätt och kontakter, styrkablar, termoelementkablar och trådformade fästelement beter sig alla förutsägbart. Missa en och sista inspektion kommer inte att återställa försändelsen.
Den korta versionen
- Legering och smältkälla är kvalifikationsfrågor, inte prisfrågor.
- Diametertolerans och ovalitet driver crimpkvaliteten, insättningskraften och hur en formad ring sitter i sitt spår.
- Temperation och yttillstånd avgör utmattningslivslängden; ett dragpass säger ingenting om vajern spricker vid vridning.
- Uppgifter om spårbarhet, beläggningsvikt och renlighet är det första en revisor ber att se.
Där precisionstråd bär lasten inom flyg och försvar
Sex roller står för den största precisionskabelförbrukningen över flygplan, motorer och markplattformar. Var och en har olika felläge, och specifikationen som skyddar en roll kan vara irrelevant för nästa.
Låsvajer och säkerhetsvajer
0,5 mm till 1,6 mm tråd tvinnad genom fästhuvuden, anslutningsskal och åtkomstpaneler. Tempereringskonsistens är den styrande egenskapen: tråd som är för hård spricker vid första vridningen, tråd som är för mjuk sträcker sig och tappar förspänning.
Avionics signal- och kraftledare
Fina och ultrafina tvinnade ledare, vanligtvis pläterad koppar, gängade selar. Vid små mätare är den dominerande defekten strängskador vid krimpningen, inte själva ledaren.
Mekaniska styrkablar
Strängar överför cockpit- eller manöverorganrörelser i flygplan och pansarfordon. Korrosionsbeständiga trådar och kontrollerad läggningslängd bestämmer glapp, sträckning och serviceintervall.
Trådformade hållarelement
Fjäderståltråd och remsa formade till låsringar och eclips som håller lager, stift och axlar på plats. Spårpassning, radiell väggtjocklek och hårdhet avgör om elementet sitter och stannar.
Fjäder och bärande element
Fjäderstål formas till koniska brickor och kompressionselement. En variation av tjocklek och planhet på några mikrometer förskjuter belastnings-avböjningskurvan och den förspänning som fogen faktiskt ser.
Givare, termoelement och skärmtråd
Motor- och flygplanssensorer är beroende av tråd som håller kalibrering genom termisk cykling, medan flätade sköldar hanterar jordning och elektromagnetisk kontroll.
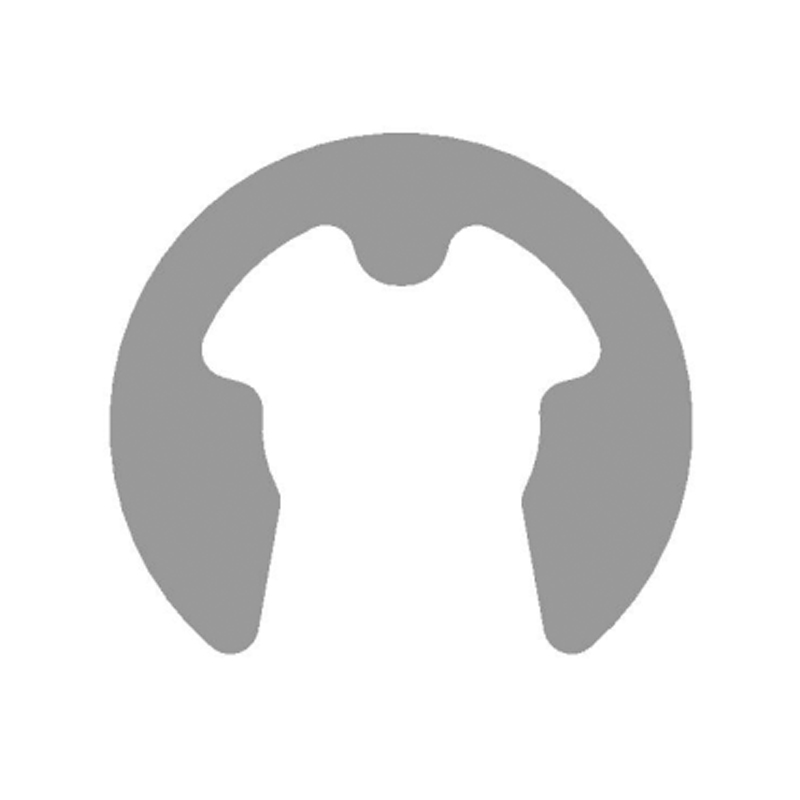
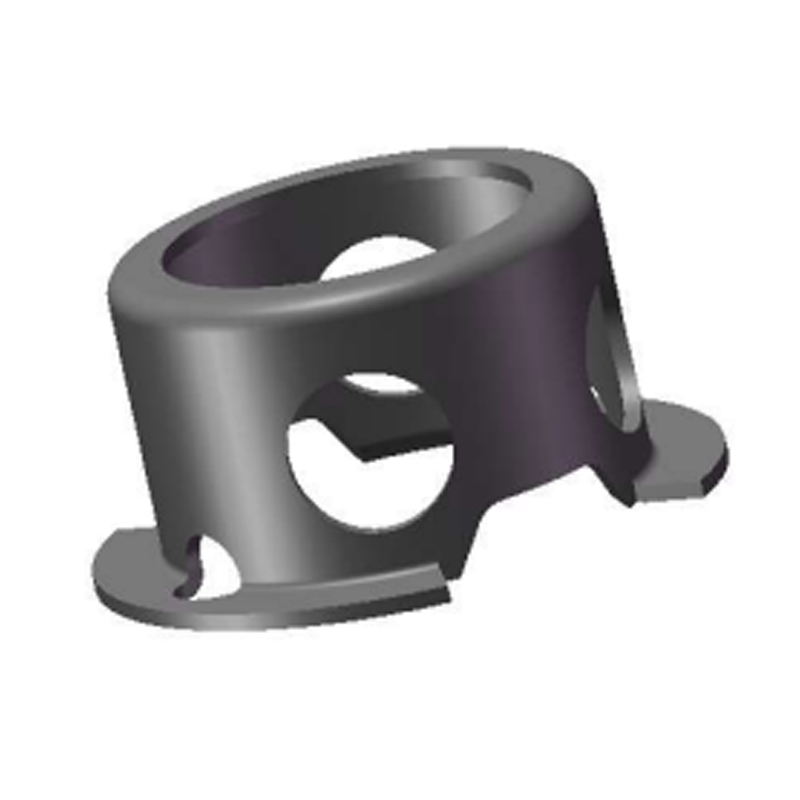
Den fjärde och femte rollen är där en trådspecifikation blir en färdig del och där upphandlingen oftast tappar kontrollen. Fjädrande fjäderstål externa eclips i DIN 6799-mönstret är ett bra exempel: de är billiga per styck och dyra per fel, eftersom en ring som inte får plats stoppar ett löpande band snarare än en enda bänk.
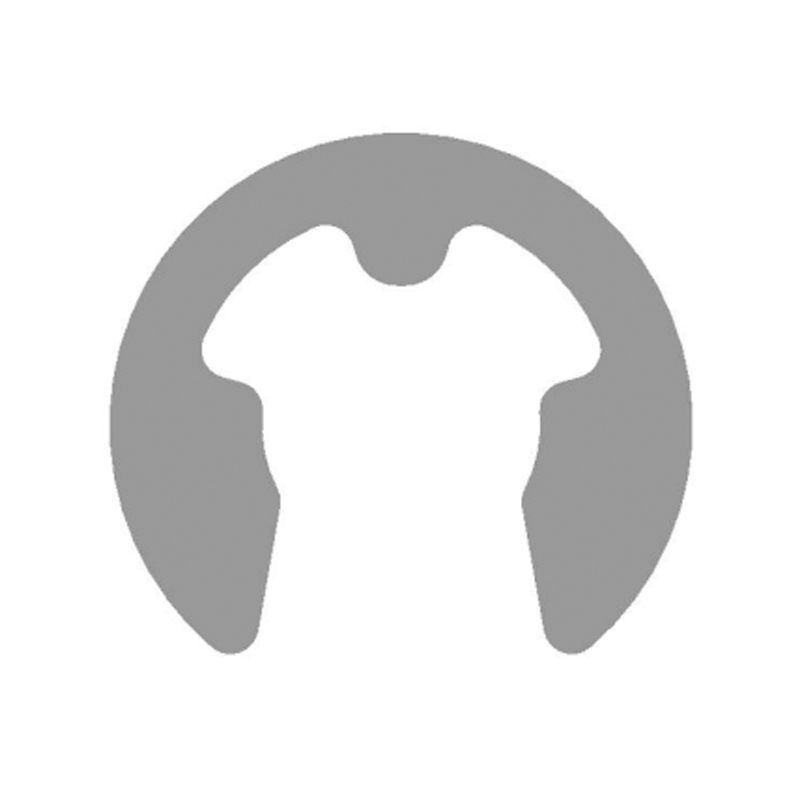 Fjädrande fjäderstål Extern E-Clip-DIN6799 Leverantörer Hem Produkter Externa låsringar Fjädrande fjäderstål Extern E-Clip-DIN6799 Visa produkt →
Specificering av precisionstråd: de fyra variablerna som köparna underskattar
Inköpsorder för tråd löper ofta på en enda rad: material, diameter, temperament. Det räcker inte för ett försvarsprogram, och luckorna uppstår vid första artikelbesiktning eller senare.
1. Legerings- och smältursprung
Legeringskoden är bara halva svaret. Köpare behöver också smältkällan, eftersom specialmetallklausuler och exportkontrollerade ritningar begränsar var materialet kan komma från. En kvalitet som ser överensstämmande ut från en icke-godkänd fabrik är en av de vanligaste anledningarna till att en försändelse stannar vid grinden.
2. Diameter, ovalitet och camber
Ett band på plus eller minus 0,01 mm är normalt på fina mätare, och det måste mätas på samma sätt av leverantör och kund. Ovalitet och camber spelar lika stor roll: en orund ledare krymper ojämnt, och en formad ring med ojämn radiell väggtjocklek lutar i spåret och tappar retention.
3. Temperation, förlängning och yta
Fjäderhärdning eller glödgat, med ett angivet töjningsintervall, är det som gör vridning och formning förutsägbar. Ytans skick – ritmärken, varv, kvarvarande smörjmedel – avgör om utmattningssprickor börjar vid en böj, en krympning eller en spårkontaktpunkt.
4. Beläggning, renlighet och dokumentation
Pläteringsvikt, vidhäftning och lödbarhet bör anges numeriskt snarare än genom beskrivning. Be om värmenummer, fabriksintyg och ett kontrollcertifikat med partiet och bekräfta att tråden var rengjord och packad för att överleva transporten.
Fem frågor är värda att lägga in i offertförfrågan innan priset diskuteras:
- Vad är smältkällan och uppfyller den tillämplig specialmetallklausul?
- Vilken tolerans gäller för diameter och ovalitet, och hur mäts den?
- Vilket härdnings- och töjningsintervall gäller, och är ett vrid- eller böjtest en del av acceptansen?
- Vilken beläggningsvikt och vidhäftningsklass krävs?
- Vilka dokument levereras med partiet - bruksintyg, kontrollintyg, testrapport?
Där tråden eller remsan slutar som ett räfflat hållarelement, väger den passande delens specifikation lika stor vikt. En axelring som uppfyller DIN 471 dimensionellt kan fortfarande misslyckas om spårdjupet eller ringhårdheten faller utanför det avsedda bandet, så ring och spår är bäst kvalificerade tillsammans snarare än separat.
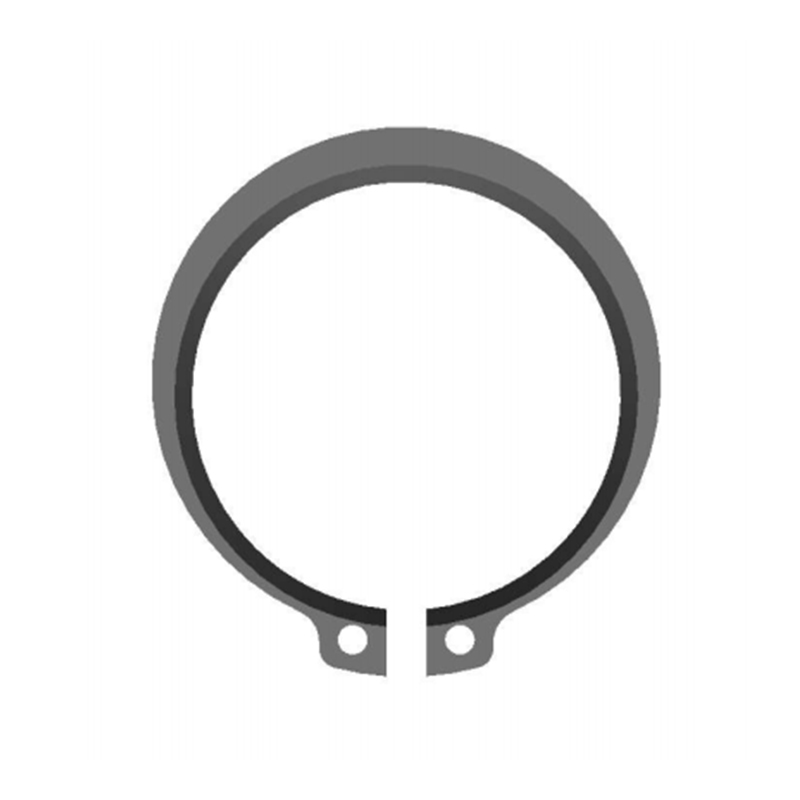 Externa låsringar för axlar-DIN471 leverantörer Hem Produkter Externa låsringar Externa låsringar för axlar-DIN471 Visa produkt →
Jämför trådlegeringar för flyg- och försvarstjänst
Valet av legeringar börjar vanligtvis med temperaturbandet och korrosionsmiljön, för att sedan minska på styrka och kostnad. I tabellen nedan jämförs de betyg som förekommer oftast i programspecifikationer.
Kostnadsindex är den minst viktiga kolumnen tills den är den enda kvar. Ingenjörer som väljer enbart på kostnad återvänder vanligtvis till bordet efter ett korrosionsfel, och den andra kvalificeringen kostar mer än materialet någonsin gjort. Samma logik gäller för bärande fjäderelement som en högbelastningsfjäderbricka från Belleville enligt DIN 2093, där en hårdhets- eller planhetsavvikelse förändrar kraften som fogen bär, inte bara delens utseende.
 Högbelastning Belleville fjäderbricka-DIN2093 Leverantörer Hem Produkter Belleville fjäderbricka Högbelastning Belleville fjäderbricka-DIN2093 Visa produkt →
Dolda mätvärden: där trådrelaterade avvikelser koncentreras
Inkommande inspektionsdata från trådmatad produktion publiceras sällan, men mönstret upprepas i flyg- och försvarets orderböcker. Diameteravdrift och yttillstånd står tillsammans för ungefär sex av tio avslag, och båda är detekterbara vid gods-in.
Den sista stapeln är den som kostar mest per evenemang. Ett spårbarhetsgap ger inte en dålig del, det ger ett stopp: partiet sätts i karantän, byggsekvensen planeras om och kunden meddelas. En lasermikrometer, en vidhäftningskontroll av plätering och ett rent certifikatpaket kostar mycket mindre än en avstängd försändelse.
Hur efterfrågan på precisionstråd delar sig mellan flyg och försvar
Efterfrågan är inte jämnt fördelad och uppdelningen förklarar varför mått- och toleranskraven fortsätter att skärpas. Avionik och motor samverkar absorberar mer än hälften av volymen, och båda lever i den fina änden av mätområdet.
- Flygelektronik och seleaggregat: 32 procent
- Motor- och flygkontrollhårdvara: 24 procent
- Strukturell fastsättning av flygskrov: 18 procent
- Land- och sjöplattformar: 15 procent
- Rymd- och satellitsystem: 11 procent
Läs diagrammet som en upphandlingskarta. Avionikandelen på 32 procent är där krympkvalitet och pläteringsvidhäftning dominerar; motorandelen på 24 procent är där temperatur och oxidationsbeteende avgör valet av legering; andelen 18 procent av flygskrov är där trådformade hållar- och låskomponenter förbrukas i mängd. Att bygga en leverantörslista kring ett av dessa tre segment täcker sällan de andra två.
Från trådspecifikation till produktionssläpp: en kvalificeringsväg i fem steg
Steg 1: Definiera arbetscykeln
Temperaturband, vibrationer, fukt, saltdimma och förväntad livslängd, kartlagt till gällande standard. Två till fyra veckors ingenjörstid är normalt och är det billigaste steget att få rätt.
Steg 2: Kvalificera smältkällan
Bekräfta importrestriktioner och specialmetallklausuler och samla in värmenummer och brukscertifikat innan något prov tas. Detta steg förhindrar den dyraste klassen av misslyckanden.
Steg 3: Första artikelinspektionen
Diameter och ovalitet, drag, töjning, hårdhet, beläggningsvikt och visuell undersökning vid förstoring. För låstråd, lägg till ett destruktivt vridtest på provlängder.
Steg 4: Validera processen
Ritning, glödgning, rengöring, plätering och formning flyttar materialet. Kontrollera återfjädring och spårpassning på formade delar snarare än platta prover, eftersom det är där formningsbeteendet visar sig.
Steg 5: Släpp till produktion
Partisegregering, först-in-först-ut-kontroll och streckkodsspårbarhet, enligt samma discipliner som används över det interna produktionsflödet , plus AQL-sampling och automatiserad optisk sortering för formade delar.
Steg 3 och 4 är där de flesta program upptäcker att deras specifikation var ofullständig. Om den första artikelinspektionen passerar men de första tusen formade delarna glider utanför toleransen, är problemet vanligtvis processkapaciteten, inte den inkommande tråden.
Underhåll, efterlevnad och pappersarbetet som skyddar partiet
Efterlevnad inom detta segment handlar mest om bevis. Ett trådparti som inte kan spåras till en smälta, en beläggningsvikt som antogs snarare än mättes, eller en värmebehandlingspost som bara finns i e-post kommer alla att dyka upp under en kundrevision, och ofta år efter leverans.
- Begränsade materialklausuler: verifiera smältland och fabriksgodkännande mot ritningen före beställning, inte efter ankomst.
- Kvalitetssystem: ett kvalitetsledningssystem för flygindustrin plus ackrediterade specialprocessgodkännanden för värmebehandling och plätering.
- Testbevis: mekanisk och metallurgisk verifiering från ett behörigt laboratorium; vår egen testcenter har erhållit CNAS-ackreditering , som håller rapporter användbara över kundrevisioner.
- Lagring av register: spara parti-, värme-, beläggnings- och inspektionsregister för den programdefinierade perioden, vanligtvis tio år eller plattformens livslängd.
- Förvaring och hantering: pläterad tråd har en hållbarhetstid, spolar får inte böjas och regler för minsta böjradie gäller både vid bänken och på ritningen.
Underhållsplaneringen följer samma logik. Om precisionstråd används för säkerhetslåsning eller hållarelement, byt ut på skick snarare än på kalendern, och byt ut hela låssatsen istället för en enda slinga. Blandade årgångar är svåra att spåra och lätta att felbedöma.
Precisionstråd är en liten rad med stor effekt på programschemat. Arbetsregeln är enkel: specificera materialsystemet, inte materialet. Namnge legeringen och smältkällan, ange diameter och ovalitetstolerans med mätmetoden, definiera härdning och töjning med ett vrid- eller böjtest, och kräv beläggningsvikt plus ett certifikatpaket med varje parti.
För trådformade komponenter, utöka samma disciplin till den passande geometrin. Ringar, clips och fjäderelement är bara så bra som spåret, hålet eller sätet de arbetar mot, och en skarv som är kvalificerad som ett system kostar mindre att hålla i drift än två delar som är kvalificerade separat.