Fjäderhärdat stål avgör mer än materialkostnad. Den avgör om en låsring återgår till sitt spår efter miljontals cykler eller tappar greppet vid det första tecknet på vibration. Vid tillverkning av fästelement är fjäderhärdning nyckelfaktorn för att göra delar som böjer sig elastiskt, såsom fjäderringar, clips och fjäderbrickor.
Nyckelalternativ: Fjäderhärdat stål ger en kombination av hög sträckgräns, acceptabel duktilitet och utmattningsbeständighet som vanligt stål inte kan matcha. Det är det föredragna materialtillståndet för axiella retentionskomponenter som måste snäppa in i spår och stanna där under dynamiska belastningar.
Den här guiden hjälper ingenjörer, köpare och produktionsledare att förstå hur fjäderhärdning görs, vilka skillnader som finns mellan vanliga temperament och hur man specificerar rätt fjäderhärdat ståldelar för fordons-, bygg- och vindkraftstillämpningar.
Vad är fjäderhärdat stål?
Fjäderhärdat stål är ett värmebehandlat stål med en mikrostruktur utformad för att lagra och frigöra elastisk energi utan att ta en permanent uppsättning. Det är vanligtvis tillverkat av medelhögt kolstål som 1075, 1095 eller 65Mn, och legeringskvaliteter som 50CrV4. Stålet värms upp till sitt austenitiseringsintervall, kyls för att bilda martensit och härdas sedan i ett kontrollerat temperaturområde.
Det som skiljer fjäderhärdning från vanligt härdat stål är det sista härdningssteget. Anlöpning minskar inre spänningar och förbättrar segheten samtidigt som den höga sträckgränsen som behövs för fjäderapplikationer bibehålls. Resultatet är ett material som kan avböjas upprepade gånger och kommer att fjädra tillbaka till sin ursprungliga form så länge som spänningen håller sig under elasticitetsgränsen.
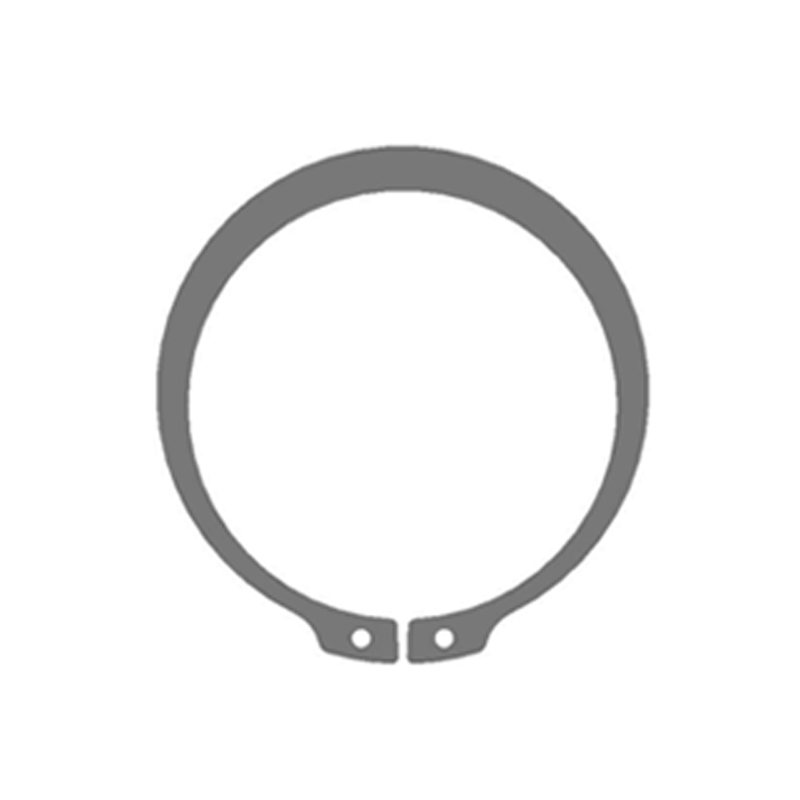
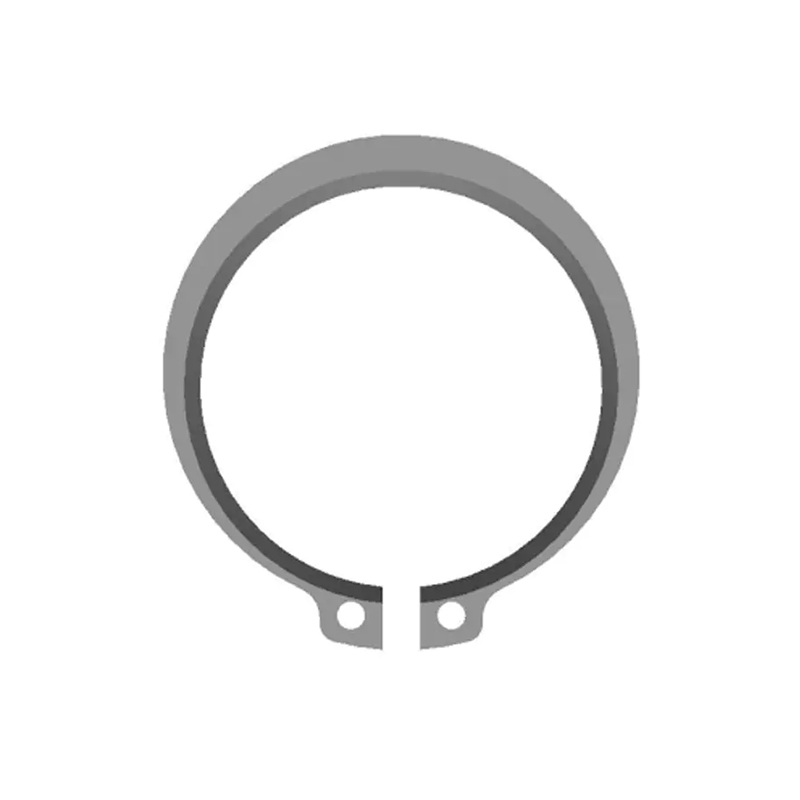
Vid precisionsfästning är detta elastiska minne vad som gör DIN471 yttre fjäderringar arbete. Ringen expanderar över axeln och snäpper fast i ett spår. Om materialet är för mjukt kommer ringen inte att behålla axiell kraft; om den är för spröd kommer ringen att gå sönder under installation eller under stötbelastning.
 Anpassade yttre låsringar för axlar-DIN471-leverantörer, företag Som China Custom External Circlips for Shafts-DIN471 Suppliers and External Circlips for Shafts-DIN471 Company, Dongbo Fastener Custom Ext... Visa produkt →
Viktiga mekaniska egenskaper
Fjäderhärdat stål specificeras mindre av ett enda hårdhetstal och mer av balansen mellan flera mekaniska egenskaper.
Hög elastisk gräns
Materialet kan böjas till en snäv radie och ändå återgå till sina ursprungliga dimensioner. Detta är viktigt för låsringar som måste öppnas under installationen utan att ge efter.
Utmattningsmotstånd
Fjäderhärdat stål motstår sprickinitiering vid upprepad belastning, vilket är anledningen till att det används för låsringar, fjäderbrickor och upphängningskomponenter.
Kontrollerad hårdhet
Typiska fjädertempererade delar ligger i intervallet 44–50 HRC. Denna hårdhet ger slitstyrka och hjälper komponenterna att motstå spårslitage över tid.
Stabilt dimensionellt beteende
Korrekt härdat stål bibehåller sin fria diameter och spaltdimension efter installationen, vilket minskar risken för att lossna eller lossna.
Spring Temper vs Full Hard vs. glödgat
Tabellen nedan jämför vanliga temperaturtillstånd som används för stämplade fästelement. Faktiska värden beror på stålkvaliteten och snitttjockleken.
Hur vårtemperering uppnås
Vägen till vårtemperering ser likadan ut i de flesta växter, men kontrollen av varje steg är det som skapar konsekventa delar.
- Austenitiserande: Stålet värms upp över sitt kritiska område, vanligtvis till 820–900°C, så kol löses upp i matrisen.
- Släckning: Snabb kylning i olja eller polymer förvandlar stålet till hård, spröd martensit.
- Temperering: Delen värms upp till 400–600°C och hålls under en bestämd tid. Detta lindrar inre spänningar och höjer segheten utan att förlora för mycket hårdhet.
- Efterbehandling och besiktning: Fjäderdelar kan vara fosfaterade, oljade eller pläterade. Batchtestning för hårdhet, gapstorlek och ytdefekter bekräftar överensstämmelse.
För en hållarringstillverkare måste denna process kopplas till stämpling och precisionsmätning. Det är därför Dongbo driver en helt integrerad tillverkningsprocess där råmaterial, verktyg, stämpling, värmebehandling och automatisk optisk inspektion hanteras i en anläggning.
Dolda mått som skiljer bra fjädertempererade delar från dåliga
Datablad kan visa hårdhet och draghållfasthet, men fältfel orsakas vanligtvis av faktorer som inte framgår av ett certifikat.
- Avkolningsdjup: Kolförlust på ytan sänker hårdheten och utmattningshållfastheten.
- Mikrosprickor: Slipning eller torrstansning kan skapa spänningshöjare och tidig sprickutbredning.
- Inkonsekvens av kvarstående stress: Ojämn anlöpning ändrar gapdimensioner och installerad kraft.
- Gratis ferrit: Otillräcklig austenitisering lämnar mjuka fläckar som minskar elasticitetsgränsen.
Diagrammet nedan illustrerar hur tempereringsförhållandena påverkar det relativa utmattningsmotståndet i ett stämplingsböjtest.
Industriapplikation Distribution av fjäderhärdade ståldelar
Komponenter av fjäderhärdat stål finns i nästan alla mekaniska enheter som stödjer en axel eller borrning, men den största efterfrågan kommer från ett fåtal sektorer.
Fordonssektorn förlitar sig på fjäderhärdade fjäderringar för växellådsaxlar, leder med konstant hastighet och bromskomponenter. Vindturbiner använder höghållfasta fjäderbrickor för att bibehålla bultförspänningen. Anläggningsutrustning använder kraftiga låsringar på hydraulcylindrar och slutdrev. Dessa applikationer delar ett krav: delen måste hålla sin form efter installationen eftersom det är dyrt att byta ut den senare.
För dynamiska skruvförband, högbelastning Belleville fjäderbrickor DIN2093 tillverkade av fjäderhärdat legerat stål är ofta specificerade för att förhindra avslappning under vibrationer.
 DIN2093 51CrV4/50CrV4 Belleville Spring Washer Suppliers, Company Som Custom DIN2093 50CrV4 Belleville Spring Washer leverantörer och DIN2093 51CrV4 Belleville Spring Washer Factory, kan vi designa Custom DIN... Visa produkt →
Urval och ROI: Hur man väljer en fjäderhärdat stålkomponent
Att välja rätt komponent är en kostnadsanalys, inte bara en materialsökning. För tidigt fel kostar mycket mer än själva komponenten.
Definiera belastningsfallet
Identifiera axiell kraft, vibrationsamplitud och förskjutning. En fjäderhärdande del måste absorbera dessa belastningar utan att överskrida sträckgränsen.
Välj standard
Välj DIN471 för axelhållning, DIN472 för hålhållning eller DIN2093 för förspänningsbrickor. Standarder definierar spårdimensioner och belastningsklasser.
Matcha materialkvalitet
Kolstål är ekonomiskt; 50CrV4 legerat stål ger bättre utmattningslivslängd vid högre temperaturer och i mycket dynamiska system.
Kontrollera toleranser
Spårbredd, gapstorlek och fri diameter påverkar alla installerade prestanda. Snäv toleranskontroll minskar monteringsrisken.
Utvärdera total livstidskostnad
Inkludera driftstopp, garanti och installationsarbete i jämförelsen. En något dyrare fjäderhärdande del kan spara betydande reparationskostnader på fältet.
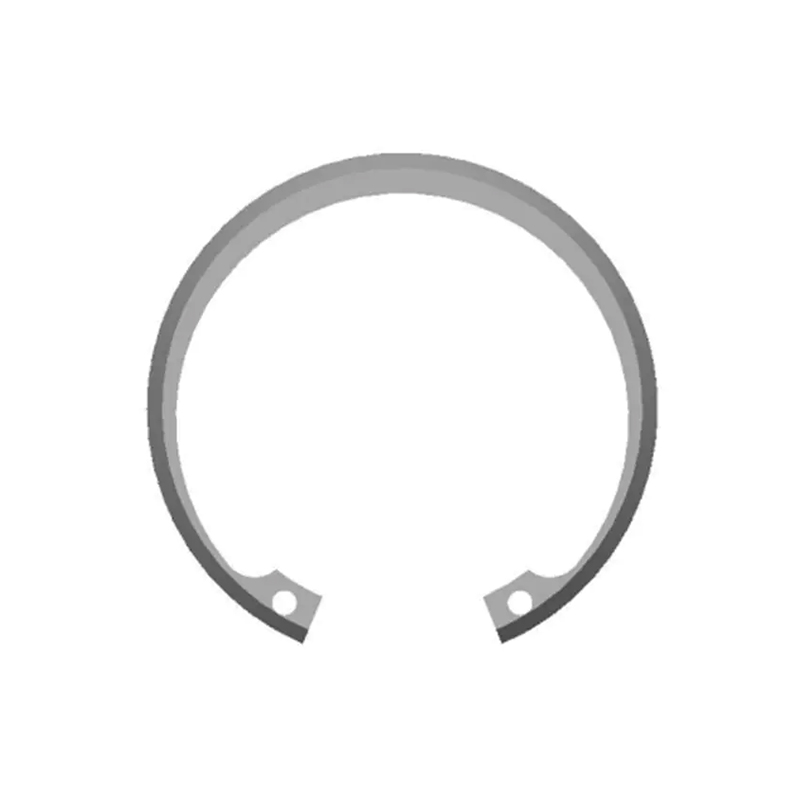
För borrningsapplikationer, DIN472 inre fjäderringar ger samma elastiska retentionstillförlitlighet som externa fjäderringar men är utformade för att gripa in i ett spår inuti ett hus. Verifiera spårets bredd och djuptoleranser eftersom de direkt påverkar retentionshållfastheten.
 Leverantörer av DIN472 1.4122 låsringar, DIN472 internt låsringföretag Som China DIN472 1.4122 Circlips Suppliers och DIN472 Internal Retaining Ring Company, levererar Dongbo Fastener Custom DIN472 1.4122 Circlip... Visa produkt →
Överväganden om underhåll och efterlevnad
Delar av fjäderhärdat stål är underhållsvänliga, men de är inte oförstörbara. Installatörer bör följa sunt förnuftsregler.
- Sprid aldrig en låsring utöver tillverkarens rekommenderade maximala mellanrum.
- Kontrollera för repor och ytdeformation efter montering; skadade kanter kan minska utmattningslivslängden.
- Använd rätt tång eller applikator för att undvika att repa fjäderytan.
- Välj rätt korrosionsskydd: fosfatering för oljiga miljöer, zinkplätering för fuktiga inomhusförhållanden och Dacromet för exponering av bilunderrede.
- Granska materialcertifikat för hårdhetsområde, avkolningsdjup och mikrostrukturkonsistens.
- Köp från leverantörer som testar sina produkter, inte bara råvaran. Ett CNAS-ackrediterat testcenter är en stark signal om processkontroll.
Efterlevnad av standarder är också en avtalsfråga. DIN 471, DIN 472 och DIN 2093 anger måttområden, lastklasser och materialkrav. För en anpassad stämplad form bör designen referera till samma material- och tempereringskrav så att leverantören kan bygga rätt process.
Vårtempo är inte bara ett materiellt tillstånd; det är en kvalitetsdisciplin. Martensiten måste härdas till rätt intervall, den fria diametern måste kontrolleras inom tolerans och ytan måste vara fri från sprickor. Varje fjäderhärdat ståldel du installerar har gått igenom den kedjan.
När du arbetar med en tillverkare som kontrollerar hela kedjan minskar du osäkerheten. Hos Dongbo Fastener sker fjäderhärdningsbearbetning, stämpling, värmebehandling, ytbeläggning och optisk inspektion under ett tak. Om din ritning kräver en icke-standard klämma eller hållare, skräddarsydda stämplade delar rutt kan förvandla ett koncept till en testad komponent. Kontakta teamet med dina ansökningsuppgifter och låt tekniska data styra valet.