En ritning för en låsring enligt DIN 471 kommer med "2B finish" skrivet i titelblocket. Offerten kommer snabbt tillbaka, delarna skickas i tid och sedan mäter inspektionen 0,6 µm Ra på en klippt kant och frågar varför ytan inte längre matchar provet som godkändes för arton månader sedan. Inget misslyckades. Specifikationen var helt enkelt öppen för mer än en läsning.
Här är slutsatsen först: 2B är en fräsfinish på den rostfria spolen eller plåten du utgick ifrån, inte en behandling som appliceras på den färdiga delen. Den beskriver plana, rullade ytor - matta, icke-riktade, lätt reflekterande - och den stannar vid den första klippningen, tumlingen eller värmebehandlingscykeln. Ett tryck som säger "2B finish" ska istället säga "material levererat i 2B finish", och definiera sedan separat hur det färdiga fästelementet ska se ut.
Den korta versionen
- 2B betyder kallvalsad, glödgad och betad, sedan skinnpasserad - vanligtvis 0,1–0,5 µm Ra, matt, utan kornriktning.
- Det är ett materialtillstånd, inte ett deltillstånd: klippta kanter, tumlade radier och värmetoner sitter alla utanför det.
- 2B är den billigaste, mest lagerförda rostfria remsfinishen; BA och nr 4 lägger till kostnad och produktionstid.
- Jämnare än 2D, så risken för spaltkorrosion är lägre – men passivering efter tillverkning avgör fortfarande livslängden.
Resten av den här artikeln täcker vad beteckningen faktiskt förbinder ett bruk till, var siffrorna skiljer sig åt och hur man skriver en inköpsorder som överlever inspektionen efter första artikeln.
Bruksvägen bakom en 2B-yta
2B börjar som varmvalsad svart spole. Bruket glödgar och betar det för att skala och återuppbygga det passiva skiktet, kallvalsar det till slutlig tjocklek, glödgar och betar igen och applicerar sedan ett lätt skinnpass - en tempereringsvals med ungefär 0,5–1,5 % reduktion - följt av spänningsutjämning. Det sista steget är det som skiljer 2B från 2D: samma kemi, en plattare och något ljusare yta, med grovhet typiskt i 0,1–0,5 µm Ra-bandet snarare än 0,4–1,0 µm av ett ofinnat 2D-ark.
Resultatet är en enhetlig mattgrå utan synlig kornriktning, vilket spelar roll när du kapslar stansade delar över en 300 mm spole och vill att båda ändarna av remsan ska se identiska ut. Remsa för stämpling är vanligtvis 0,3–3,0 mm tjock, och beteckningen definieras i ASTM A480/A480M, EN 10088-2, JIS G4305 och GB/T 3280.
Skin pass, inte polish
En temperaturminskning på 0,5–1,5 % planar ut ytan. Inget slipmedel vidrör remsan någonstans på rutten.
Ingen kornriktning
Icke-riktad grovhet håller kapslade stämplar och formade delar visuellt konsekventa oavsett hur de sitter i spolen.
Passiv från bruket
Glödgning följs av betning, så spolen kommer med ett intakt passivt lager - tills blankning och klippning bryter upp den.
2B vs 2D, BA och nr 4: Jämföra om siffror som spelar roll
Fyra ytbehandlingar dominerar specifikationen för rostfria band. Skillnaderna som påverkar en låsring eller bricka är grovhet, utseende, kostnad och hur var och en beter sig efter tillverkning.
För ett stämplat fäste är avhämtningsstället smalt. När en del väl har tumlats, beter sig 2B och 2D nästan identiskt under drift, eftersom det tumlande mediet lägger sin egen grovhet på varje kant. BA tjänar sin premie endast där ansiktet förblir synligt och omålat; Nr 4 endast där en borstad look är ett designkrav. Rostfria fjäderringar gömd inuti ett växellådshus motiverar sällan heller.
 DIN 988 Platta brickor för lastfördelning DIN 988 plana brickor i kol eller rostfritt stål, tillgängliga härdade eller ohärdade, med tjocklek, storlek och ytbehandlingsalternativ för lastfördelning. Visa produkt →
De dolda variablerna: Ra-spridning, glans och mätning
Två spolar kan båda vara certifierade 2B och ändå se olika ut. Bruksgrovhet är ett intervall, inte en punkt: en 0,15 µm spole och en 0,45 µm spole reflekterar ljus på olika sätt på samma stämplade yta, och köpare märker det vid den andra leveransen, inte den första. Glans vid 60° är den snabbaste kontrollen på verkstadsgolvet för avdrift från parti till parti; en pennavläsning vid 0,8 mm cut-off över tre positioner på den platta ytan räcker för att fånga en blandad försändelse.
Det är också här det går fel att rita anteckningar. Att skriva "2B-finish, Ra 0,2 max" specificerar något stramare än vad mycket av 2B-sortimentet levererar, och skjuter tyst leverantören mot BA eller ett avvisat parti. Värre är en värmebehandlingsnotis. Stressavlastning vid 400 °C lämnar en halmton som måste tas bort genom betning innan delen ärligt talat kan kallas 2B igen - ett steg som är lätt att utelämna och svårt att upptäcka visuellt när delarna väl packats.
Där 2B rostfria fästelement faktiskt hamnar
Låsringar, brickor och stansade fästen i 2B-skick specificeras där ytan är funktionell snarare än dekorativ. En grov fördelning över typiska program ser ut så här:
- 38% bilar — Avgasfästen, bromsutrustning, låsringar i drivlinan.
- 22 % vindkraft — gondolens inre delar, gir- och pitchbeslag, där kloridexponeringen sätter betyget.
- 18% konstruktion — Ankare, formbeslag, synliga konstruktionsfästen.
- 12% livsmedel och kemikalier — där rengöringsbarheten överträffar utseendet.
- 10% allmän industri — pumpar, ventiler, maskinskydd.
Mönstret är konsekvent: 2B väljs för korrosionsbeständighet och kostnad, inte utseende. I en vind- eller konstruktionsmontering gör finishen riktigt arbete - en slätare yta rymmer mindre skräp och erbjuder färre spaltplatser än 2D - men ingen kommer någonsin att se det när fogen är stängd.
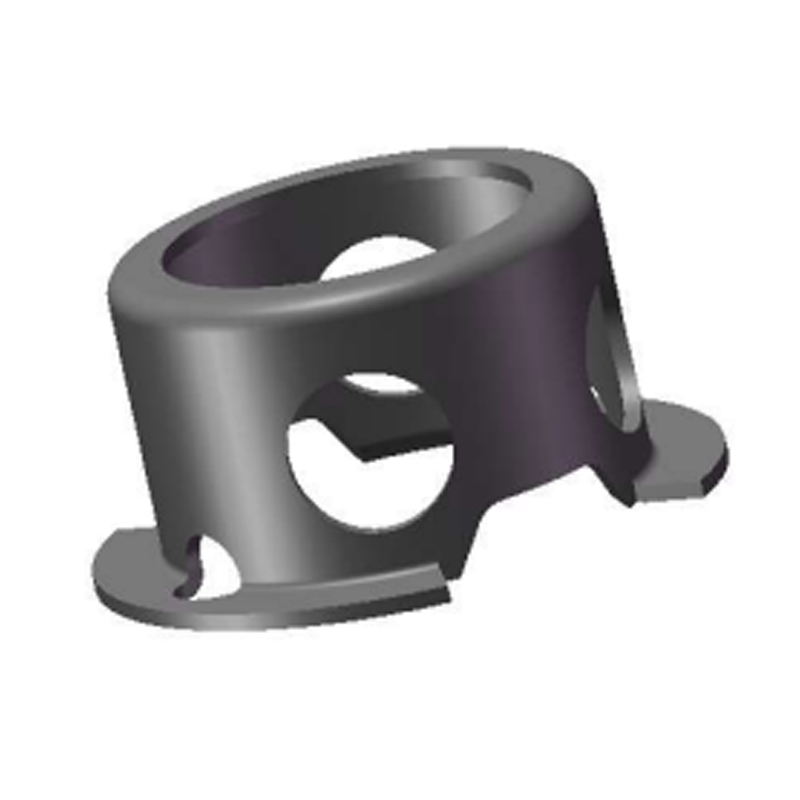
 DIN 471 Externa låsringar för axlar Externa låsringar för axiell placering av axeln, finns i kol eller rostfritt stål med DIN471 storlekar från 3 till 1000 mm och ytbehandlingsalternativ. Visa produkt →
Inköpssekvens: Fem kontroller innan köpordern släpps
1. Flytta bildtexten
Sätt "2B" på materiallinjen, inte den färdiga delen, och lägg till ett separat utseendekrav för det levererade fästelementet.
2. Läs spolcertifikatet
Kvalitet, kvarnkälla, finishbeteckning och värmenummer ska alla stå på den. Kontrollera EN 10088-2 mot ASTM A480-ekvivalens innan du godkänner en ersättare.
3. Skydda ytan under transporten
PVC-film eller interfolierat papper stoppar repmönstret som överlever stämpling och slutar som ett kundklagomål på synliga brickor.
4. Definiera efterbearbetning
Tumla, avgrada och passivera enligt ASTM A967 – eller ange uttryckligen att ingen efterbehandling är tillåten. Tystnad här är där tvister börjar.
5. Godkänn ett fysiskt prov
Håll en referensdel och en glossläsning med den första artikelrapporten; Ra ensam kommer inte att lösa ett argument om vad "matt" betyder.
Vår egen stämpling och ytbehandlingsflöde omfattar valsning, värmebehandling, fosfatering, ultraljudsrening och automatiserad optisk sortering, där de flesta ytbehandlingstvister faktiskt avgörs — inte i bruket, utan på linjen som hanterar bandet efteråt.
 Anpassade korrosionsbeständiga delade låsringar Skräddarsydda icke-standardiserade delade låsringar för axlar eller hål, tillverkade i rostfritt stål eller andra korrosionsbeständiga material med skräddarsydd geometri och ytbehandling. Visa produkt →
Underhåll, rengöring och efterlevnad
Ett 2B-ansikte är lätt att leva med, förutsatt att ingen angriper det med fel kemi. Praktisk vägledning som håller i fält:
- Rengör med milt rengöringsmedel och vatten; skölj och torka. Kloridbaserade desinfektionsmedel och blekmedel lämnar gropbildning som ser ut som en materialdefekt.
- Inspektera regelbundet för tefläckar istället för att vänta på en felrapport; färgning är kosmetisk, gropfrätning är det inte.
- Undvik kontakt med kolstål under montering och lagring – inbäddat fritt järn övervinner passiveringen av kvarnen på några veckor.
- Håll skärvätskor och trumlingsmedier rena; en förorenad vibrationsskål kommer att överföra järn över en hel sats.
När det gäller dokumentation täcker tre referenser de flesta revisioner: EN 10088-2 eller ASTM A480 för själva 2B-beteckningen, ASTM A967 för passivering efter tillverkning och ASTM A380 för rengöring före service. Program för kontakt med livsmedel lägger till EC 1935/2004, och alla europeiska kunder kommer att förvänta sig RoHS- och REACH-uttalanden kopplade till värmenumret, inte till ett generiskt certifikat. Partiets spårbarhet tillbaka till spolen är det som gör att ett slutkrav kan verifieras två år efter leverans.
2B är en bra standard och ett dåligt löfte. Behandla det som skicket på remsan du köper, skriv en separat, mätbar förväntning för delen du får, och specificera vad som händer med ytan mellan de två - tumlande, passivering, skydd. Den enda förändringen i hur ritningen är formulerad förhindrar de flesta argument som börjar med en grovhetsläsning på en skuren kant.