En ritning som bara säger "stål härdat och härdat, 45–50 HRC" lämnar tre beslut öppna: vilken stålkvalitet, vilken härdningstemperatur leverantören faktiskt höll och hur mycket av den funktionella kanten som får avkolas. Dessa tre svar avgör om en extern fjäderring håller ett lager på plats under ett decennium av vibrationer, eller slappnar av tyst under det första serviceintervallet.
Det korta svaret: "härdad och härdad" beskriver en sekvens, inte en egenskap. Härdning austenitiserar stålet vid ungefär 800–900 °C och härdar det till maximal hårdhet; anlöpning omedelbart efteråt ger segheten tillbaka till en kontrollerad kostnad i hårdhet. För fjäderstålhållarringar och tallriksfjädrar, ligger de flesta specifikationer mellan 42 och 52 HRC efter anlöpning någonstans i 300–450 °C-fönstret: tillräckligt hårt för att motstå brinelling under axiell tryck, duktil nog för att överleva installation med låstång.
Allt nedan är skrivet från inköps- och processsidan. Varje avsnitt besvarar en fråga som en köpare, designer eller kvalitetsingenjör så småningom kommer att behöva försvara i ett leverantörsmöte eller en felrapport.
Härdning och härdning: Vad varje steg faktiskt kontrollerar
Värmebehandling är inte en operation. Fyra steg staplas upp, och var och en har sitt eget karakteristiska felläge. Att förvirra dem är varför två leverantörer både kan certifiera 48 HRC och ändå leverera delar som beter sig helt annorlunda i fält.
Austenitiserande, 800–900 °C
Blötläggningstemperatur och tid avgör hur mycket kol som kommer in i lösningen. Under blötläggning lämnar mjuka ferritfickor som aldrig stelnar; överblötläggning förgrovar kornet och kostar seghet utan att tillföra styrka. Fjäderstål som 65Mn och 50CrV4 körs vanligtvis i den övre delen av detta intervall.
Släckning
Olja passar legerade kvaliteter; vatten eller polymer passar vanliga kolkvaliteter som C67S. Släckningen måste vara tillräckligt snabb för att missa perlitnäsan och skonsam nog att inte spricka tunna ringpartier. Distorsion avgörs här, inte i härdning.
Härdning, typiskt 300–500°C
Detta är det stadium som definierar den levererade egendomen. I mitten av området flyttar cirka 20 °C anlöpningstemperatur hårdheten med 1–2 HRC. Hålltiden räknas också: en del som dras i samma ögonblick som den når temperatur är inte detsamma som en som har lagts i blöt i en timme.
Efterplätering baka
Alla elektropläterade delar över cirka 32 HRC medför en risk för väteförsprödning. En bakning vid 190–230 °C, påbörjad inom några timmar efter plätering, är standardreduceringen – och den hör hemma i inköpsordern, inte i ett antagande.
Härdningstemperatur ställer in hårdhet, seghet och stabilitet
Tabellen nedan är den mest användbara referensen när en ritning endast ger ett hårdhetsband. Den visar vad en förändring av anlöpningstemperaturen gör för ett 0,6–0,8 % kolfjäderstål, oljehärdat från cirka 850 °C.
Den praktiska läsningen är viktigare än siffrorna. En 46–52 HRC låsring och en 40–46 HRC tallriksfjäder är inte samma produkt med olika pappersarbete. Låsringen behöver ythårdhet för att motstå spårväggens skrapverkan; tallriksfjädern behöver en högre anlöpningstemperatur så att den kan avleda miljontals cykler utan att ta en permanent uppsättning.
 DIN 2093 Konisk tallriksfjäder för axiell belastning Konisk tallriksfjäder för axiell belastning och flänstryckhållning, med DIN 2093 storlekstabell, fjäderstål och alternativ för ytbehandling. Visa produkt →
Standarder sätter fönstret, inte processen. DIN 471 och DIN 472 för fjäderringar och DIN 2093 för tallriksfjädrar definierar vardera hårdhetsintervall och tillåten avkolning. En leverantör som endast citerar "45–50 HRC" citerar ett resultat utan en processgaranti bakom sig.
Indikatorerna som avgör fältliv
Hårdhet är numret som är tryckt på certifikatet. Trötthetslivet avgörs av fyra saker som sällan förekommer på det alls.
- Avkolning. En mjuk, kolutarmad hud på den funktionella kanten är den klassiska orsaken till tidig låsringsvikt. God praxis täcker den till 0,02 mm på den bärande kanten och kontrollerar den på ett polerat tvärsnitt, inte med ögat.
- Bibehållen austenit. Över ungefär 5 % omvandlas austenit till ohärdad martensit vid användning: ringen växer och passformen förändras. Ett andra humör eller kryogen behandling sänker det.
- Kornstorlek och innehåll. Finkornig (ASTM 7 eller finare) är det som låter en 48 HRC-ring överleva stötbelastning. Grovt spannmål från ett för varmt austenitbad syns aldrig på hårdhetscertifikatet.
- Kantkvalitet. Stämplade ringar bär en skjuvzon och en brottzon. En grad eller mikrospricka på dragkanten blir platsen för utmattningsinitiering långt innan spåret slits ut.
Eftersom dessa variabler ställs in i ugnen snarare än vid slutinspektion, är processvägen viktigare än bara certifikatet. Vår internt tillverkningsflöde håller blankning, värmebehandling, fosfatering och automatiserad optisk sortering i ett kvalitetssystem, vilket är det som gör att repeterbarheten av hårdhet från parti till parti kan granskas snarare än anekdotisk.
Där härdade och härdade fästelement gör sitt jobb
Härdade och härdade delar koncentreras varhelst vibrationer och termisk cykling möter en fog som måste hålla sig tät utan att svetsas.
Drivlina och bromsar för fordon — cirka 42 %
Vindväxellådor och pitchsystem — cirka 22 %
Bygg- och jordbruksmaskiner — cirka 18 %
Industriella växellådor och pumpar — cirka 12 %
Andra allmänna maskiner — cirka 6 %
Uppdelningen ovan speglar den offertmix vi ser snarare än en marknadsstudie, men den förklarar ett mönster. Fästringar står högst upp på den listan eftersom de vanligtvis är den billigaste delen i en dyr montering och den vars fel orsakar mest sidoskada. Speciellt vindapplikationer kräver något som är svårt att specificera med enbart hårdhet: 42–50 HRC, låg avkolning och en fosfat- eller zinkflakesfinish som inte kommer att spröda ringen.
Den vanligast efterfrågade artikeln förblir den släta axelringen, eftersom det är den förinställda axiella lokaliseringen i växellåda, pump och motordesign.
 DIN 471 Externa låsringar för axelretention Axelringar för axiell placering och förskjutningskontroll, med DIN 471-storlekar till 1000 mm, kol eller rostfritt stål, och beläggningsalternativ. Visa produkt →
Specificering och köp: En femstegskontroll
De flesta hårdhetstvister spåras tillbaka till en inköpsorder som gav ett nummer och inget annat. Fem rader med specifikation tar bort nästan all denna risk.
1. Namnge standarden. DIN 471, DIN 472, DIN 2093 och deras motsvarigheter fastställer redan hårdhetsintervall, spårgeometri och testmetoder. Att köpa till ett standardnummer tar bort det mesta av argumentet innan det börjar.
2. Ge ett fönster och en metod. Ett intervall som 44–50 HRC, plus en angiven omvandlingsväg (HV1 konverterad till HRC för tunna sektioner), förhindrar den klassiska tvisten där en 1,2 mm ring läses annorlunda på en bänktestare.
3. Begränsa anlöpningstemperaturen. Att skriva "härdad inte under 350 °C" hindrar en leverantör från att slå hårdhet med ett kort, lågtemperaturtemperat som lämnar delen spröd i drift.
4. Ställ in avkolnings- och kantgränser. En klausul i specifikationen och en kontroll vid inkommande besiktning tar bort ett helt felläge från riskregistret.
5. Kräv partispårbarhet. Ugns-, batch-, värmebehandlingsdiagram, hårdhetsundersökning och plätering av bakning - dokumenten som gör ett påstående försvarbart ett år senare.
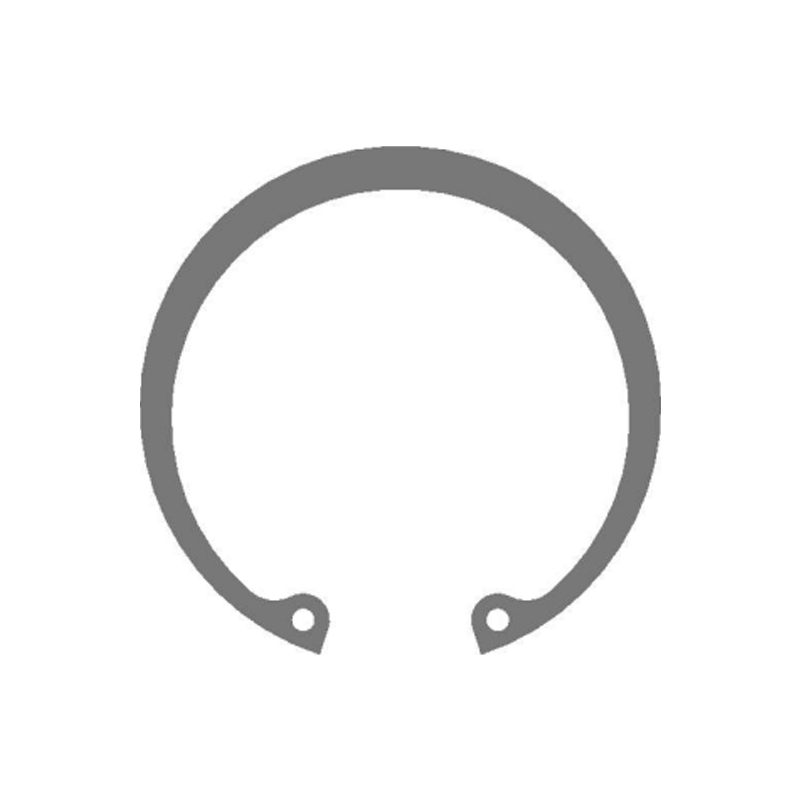 DIN 472 metriska inre låsringar för hålhållning Invändiga låsringar för axiell fasthållning i bearbetade hål, med DIN 472 metriska storlekar, kol eller rostfritt stål, och val av ytbehandling. Visa produkt →
Där ritningen är en speciell - en förskjuten klack, en icke-standard spårbredd, en konsol som också bibehåller ett lager - flyttas specifikationsarbetet helt enkelt tidigare. Vår anpassad stämpling och ringutveckling rutten börjar med spårdimensioner och belastningsfallet snarare än med ett katalognummer, vilket vanligtvis är det snabbaste sättet att lösa en hårdhetsfråga som en standard inte besvarar.
Underhåll, återanvändning och efterlevnad
De egenskaper som gör härdade och härdade delar tillförlitliga gör också deras tillstånd svår att bedöma med ögat. Några regler håller församlingarna ärliga efter den första ombyggnaden.
- Återanvänd inte en låsring eller tallriksfjäder efter borttagning. Anlöpningen som ger duktilitet innebär också att en ring som spridits en gång har getts en gång.
- Leta efter frätande korrosion på spårväggen vid varje service. Ett polerat vittnesmärke betyder rörelse, vilket betyder att spårets bredd eller ringens tjocklek är utanför toleransen.
- Spara efterplätering av bakningsprotokoll för alla zinkpläterade delar över 32 HRC. Om journalen saknas, behandla partiet som misstänkt snarare än som acceptabelt.
- Koppla beläggningsbevis till erkända metoder: saltspray till ISO 9227, väteförsprödningsscreening till ISO 15330 eller ASTM F1940 där beläggningsspecifikationen kräver det.
- Lägg materialcertifikat till EN 10204 3.1, PPAP-dokumentation och en ändringsklausul i leveransavtalet, inte i en mapp som ingen öppnar.
I reglerade leveranskedjor – fordon enligt IATF 16949, eller vind enligt ett kundspecifikt kvalitetsavtal – behandlas värmebehandling normalt som en speciell process som kräver kvalificerade operatörer, kalibrerade ugnar och kontinuerlig kartläggning. Köpare som frågar efter ugnsdiagrammet en gång, vid den första beställningen, tenderar att vara de som aldrig behöver göra en felundersökning senare.
Härdat och härdat stål är ett tillförlitligt svar på en specifik fråga: hur håller man en komponent på plats under belastning utan att göra den spröd? Svara att med en materialklass, ett härdningsintervall, en avkolningsgräns och en dokumenterad gräddning, och delen beter sig som designat. Svara med enbart ett hårdhetsnummer, så kommer nästa revidering av ritningen att skrivas av en felrapport.